


山东东达机电皮带机保护有限公司

邮箱
jnddjd@dongdajituan.com

传真
0537-2902388

服务电话
400-086-0616
邮箱
jnddjd@dongdajituan.com
传真
0537-2902388
服务电话
400-086-0616
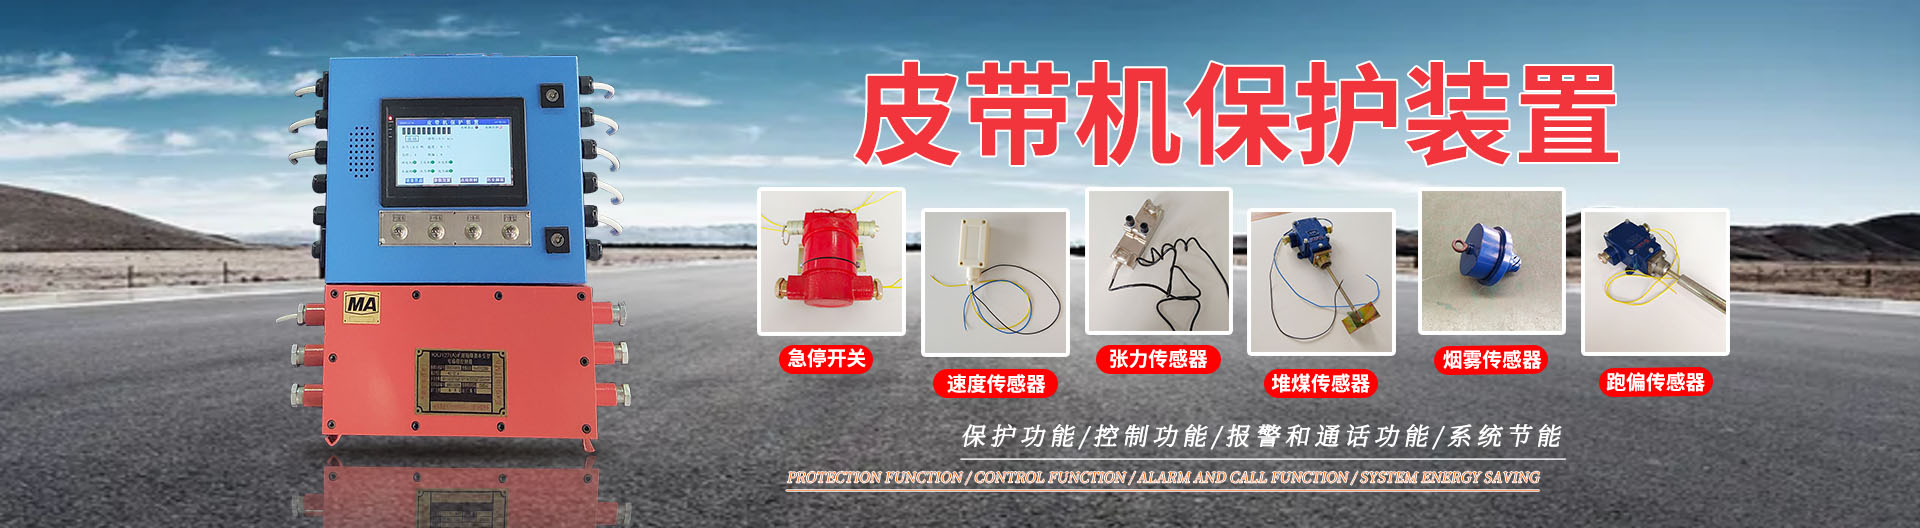
皮带机保护装置在于“分级预警 + 快速停机 + 源头治理”,实用技巧聚焦于精准安装定位、参数阈值设定、环境适应性维护及跑偏/打滑/撕裂的针对性处置。
保护装置的实用调试与维护技巧
1.防跑偏装置:遵循“跑哪调哪”原则(皮带向哪侧跑,该侧托辊/滚筒向前移),轻跑偏仅报警(阈值设为带宽 3%-5%),重跑偏延时 3-5 秒停机;安装位置距落料点后方 5-10 米及每隔 50-100 米设一组,确保检测臂与皮带边缘间隙 3-5mm 避免误触 。
2.防打滑(速度)监测:传感器必须安装在从动滚筒或改向滚筒处,阈值设定为额定速度下限 85%-90%;若频繁误报,检查是否因滚筒包胶磨损(摩擦系数<0.35)或张紧力不足,优先清理油污/撒松香粉增摩,而非单纯调低阈值 。
3.防撕裂检测:90% 撕裂发生在落料口下方,装置应安装在导料槽后 1-2 米处(避开物料冲击区);机械式拉索需保持 5-10mm 悬空间隙,压力传感器式需校准零点防粉尘堆积误动;响应时间必须<2 秒以阻断撕裂扩大 。
4.拉绳急停开关:沿线每 30-50 米设置,采用常闭串联回路直接切断主接触器;定期手动测试复位功能,防止机械卡死;在粉尘大区域选用 IP67 及以上防护等级,并加装防尘罩 。
5.温度与烟雾保护:红外测温点锁定驱动滚筒轴承座及皮带摩擦面,预警 70℃、停机 90℃;烟雾探测器置于驱动站上风侧 0.6-0.8m 处,需定期用标准烟雾测试避免积灰失效 。
常见故障的“非更换式”快速解决策略
1.跑偏顽固不纠:先查物料落点居中度(加装导料板修正偏载),再查托辊转动灵活性(清理卡死托辊),最后调滚筒;严禁长期依赖挡边轮硬顶,会加速皮带边缘磨损 。
2.间歇性打滑:重点检查张紧装置行程是否耗尽(重锤是否落地/液压是否漏油),清理滚筒表面泥水油污;临时应急可涂松香末增摩,长期需更换磨损包胶或调整配重 。
3.保护频繁误动:区分是环境干扰(粉尘、振动)还是参数不当;对振动区加装减震支架,对粉尘区增加吹扫或提高动作延时(0.5-2 秒滤波);总线式装置需检查接地与屏蔽,防电磁干扰 。
关键安装与验收标准
1.安装精度:头尾滚筒轴线与皮带中心线垂直度误差≤2mm/m,托辊组水平度误差≤0.5mm/m,否则保护系统再先进也无法根除跑偏 。
2.联动逻辑:所有保护信号(跑偏、打滑、撕裂、拉绳等)必须通过硬接线常闭触点串联至主控回路,不能仅依赖 PLC 软逻辑,确保断电即停 。
3.验收测试:空载与满载下分别模拟故障(如人为触发拉绳、遮挡传感器),验证停机响应时间≤0.5 秒,且无拒动/误动 。
日常维护需建立“一周一检、一月一测”制度,重点清洁传感器探头、紧固接线端子、测试机械复位功能,确保装置在恶劣工况下始终处于“待命”状态 。
